


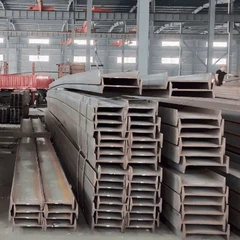


ニッケルインコネルX750合金鋼丸棒
インコネル合金 X-750 丸棒は、析出硬化性ニッケルクロム合金です。 980度以下で良好な耐食性と耐酸化性、800度以下で高強度、540度以下で良好な耐緩和性を有し、良好な成形性と溶接性も備えています。 この合金は主に、800 度以下で動作し高強度が必要な航空機エンジン用の耐緩和板バネやコイルバネの製造に使用されます。 蒸気タービンの翼部品やボルトなどの製造にも使用できます。
インコネル X750 鋼丸棒の化学成分
| 学年 | ニ | クロム | アル | C | ん | ティ | 銅 | シ | S |
| インコネル X-750 | 70.0分 | 14.0 - 17.0 | 0.40 - 1.0 | 最大.08 | 1.00 最大 | 2.25 - 2.75 | 最大 0.50 | 最大.50 | 最大.01 |
インコネル X750 丸鋼鋼の機械的特性
| 密度 | 融点 | 抗張力 | 降伏強さ (0.2%オフセット) | 伸長 |
| 8.28g/cm3 | 1430度 | 1267MPa | 868 MPa | 25 % |
インコネル X-750 プロセスのパフォーマンスと要件
1.インコネルX750の成形性 1220~950度の鍛造温度で成形しやすい合金です。 ビレット鍛造における鋼塊の加熱温度は1200度にも達します。 最終的な鍛造品または棒材の良好な構造と特性を得るには、その後の鍛造加熱温度を対応して低い温度で実行する必要があります。 最終鍛造温度は 950 度以上にしてください。 合金は、激しい成形操作の後に溶体化処理する必要があります。
2.インコネルX750の溶接性 溶接性が良く、様々な溶接に使用できます。 ただし、大断面の部品の溶接は難しくなりますが、小断面の部品や薄板の溶接には優れています。 溶接は焼鈍または溶体化処理後に行う必要があります。 溶接後は980度で0.5時間保湿、または900度で2時間保湿する応力除去処理を行ってください。 その後、溶接されたアセンブリは時効処理され、完全に熱処理された状態に近い強度が得られます。
3.インコネル X750 部品の熱処理プロセス 部品の熱処理は、加硫を避けるため、硫黄を含まない中性または還元雰囲気で実行する必要があります。 部品は 870 ~ 650 度の間での「高温/低温」処理を避けてください。 大断面部品の場合、クラックを防止するため、溶体化処理後に空冷する必要があります。
インコネル X750 丸棒在庫製品イメージ

GNEE集合チーム写真

GNEEグループのお客様訪問

当社には十分なニッケルインコネル X750 合金鋼丸棒の在庫があり、お客様のニーズに応じてカスタマイズすることもできます。