


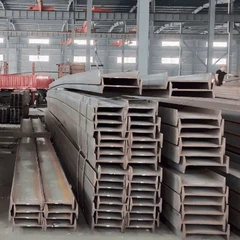


H 型断面を作成する 2 つの方法
H 型断面は、基本的に異なる 2 つの方法で製造できます。熱間圧延された H ビームは、ユニバーサル ミルで加熱されたビーム ブランクから圧延され、1 つの連続プロセスでウェブとフランジを成形します。冷間成形またはビルドアップ H 形セクションは、ストリップから曲げられるか、より一般的には 3 枚のプレート、ウェブおよび 2 つのフランジから溶接されます。生産ルートによって適用される規格、機械的特性、公差が変わるため、購入者はどのタイプを注文するかを知る必要があります。
熱間圧延H形鋼の規格
熱間圧延 H 形鋼は、材料規格に加えて、寸法および公差規格によって管理されます。
欧州の基準: 材料は EN 10025、セクションは EN 10024 または EN 10034 に準拠した公差付きの EN 10034。
米国の慣行: ASTM A992 または A572 に準拠した材料、ASTM A6 に準拠した一般要件および公差。
中国の慣例: GB/T 1591 または GB/T 700 に準拠した材料、GB/T 11263 に準拠した寸法と公差。
圧延形状は表に示された寸法に従って製造されるため、これらの規格は断面特性を保証します。
冷間成形および溶接 H 形鋼の規格
組み立てられた H 形セクションは、圧延規格ではなく製造規格に従います。プレートは EN 10025、ASTM A36 または A572 に従って注文され、溶接と製造はヨーロッパの EN 1090-2 または北米の AWS D1.1 に従います。ストリップが H 状のプロファイルに曲げられる冷間成形セクションは、冷間成形の影響を考慮した EN 1993-1-3 の設計ルールを伴う EN 1090-1 に従います。溶接手順の資格、溶接士の認定、および検査の要件は、すべての組立セクションに適用されます。
プロパティの違い
2 つのルートでは、目に見えて異なる鋼の挙動が生成されます。
熱間圧延されたセクションはセクション全体で均一な特性を持ち、残留応力がウェブに集中しており、工場証明書はプロファイル全体をカバーしています。
溶接部には各溶接部に熱影響部が存在するため、その性状は均一ではなく、検査により溶接品質を確認する必要があります。
冷間成形は、EN 1993-1-3 により設計者が使用を許可しているひずみ硬化によってコーナーの降伏強度を高めますが、曲げ部分の延性も低下させます。
溶接 H 形断面では、溶接と検査のコストを犠牲にして、圧延機では提供できない厚いフランジとカスタムの深さを使用できます。
ルートの選択
熱間圧延 H 形鋼は、標準サイズの経済的なデフォルトであり、安定した品質、短納期、簡単な文書化を実現します。肉盛溶接部は、設計で圧延範囲外の深さまたはフランジ厚さが必要な場合、特別な圧延には量が少なすぎる場合、または現地での製造が好ましい場合に選択されます。選択は通常、プロジェクト量に対する製造、検査、認証を含む総コストを比較することによって決定されます。
よくある質問
Q: 熱間圧延 H 形鋼の公差をカバーする規格はどれですか?
ヨーロッパでは EN 10034、北米では ASTM A6、中国では GB/T 11263 が、熱間圧延 H 形断面の主な公差文書です。
Q: 溶接された H 断面はどのように管理されますか?
ビルドアップ H セクションは EN 1090-2 または AWS D1.1 に従って製造され、プレート材料は EN 10025 または ASTM 仕様に従って注文され、溶接部はそれに応じて検査されます。
Q: 溶接された H 形鋼は、圧延された H 形鋼と同じくらい強度がありますか?
より強くしたり、より重くすることはできますが、熱の影響を受けるゾーンがあるため特性は均一ではないため、溶接品質を検証し、それを考慮した設計を行う必要があります。
Q: 冷間成形により鋼の特性は変化しますか?
はい、冷間成形ではひずみ硬化によってコーナーの降伏強度が向上します。EN 1993-1-3 などの設計基準では、この効果を考慮することが認められています。
Q: 圧延ビームの代わりに溶接 H 形断面を選択する必要があるのはどのような場合ですか?
必要な深さ、フランジの厚さ、または長さが圧延範囲外の場合、またはプレート材料を使用して現地で製作する方がプロジェクトにとって経済的である場合。