


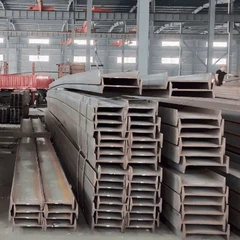


質問: S235JR アングル鋼にはどのような機械加工プロセスを適用できますか?また、その材料特性はこれらのプロセスにどのように影響しますか?
回答: S235JR 山形鋼は、穴あけ、フライス加工、旋削などのさまざまな加工プロセスを行うことができます。硬度が比較的低く、延性が高いため、これらのプロセスを管理しやすくします。穴あけの際、材料の延性により工具の過度の磨耗を防ぐことができますが、きれいな穴を確保するには鋭利なドリルビットを使用することが依然として重要です。スチールの構造により大きな欠けを生じることなくスムーズに切断できるため、フライス加工により表面やエッジを効果的に成形できます。円筒面を作成するために使用される旋削は、鋼の回転および均一な切断能力により実現可能です。ただし、より硬い鋼と比較して、S235JR は加工中により多くの切りくずを生成する可能性があるため、プロセス効率を維持するには適切な切りくず除去システムが必要です。全体として、その機械加工性は良好であると考えられており、幅広い製造ニーズに適しています。
質問: S235JR 山形鋼は曲げたり、さまざまな形状に成形したりできますか?また、制限は何ですか?
回答: はい、S235JR アングル鋼は延性に優れているため、曲げたり、さまざまな形状に成形したりできます。この特性により、亀裂を生じることなく塑性変形に耐えることができるため、製造時にカスタムの角度や曲線部分を作成するのに役立ちます。曲げプロセスは、プレスブレーキまたはその他の曲げツールを使用して実行でき、曲げの程度は鋼の厚さと希望の半径に応じて異なります。ただし、制限もあります。厚い部分を曲げるにはより大きな力が必要になる可能性があり、材料の延性限界を超えて過度に曲げると、構造的な損傷や亀裂が発生する可能性があります。また、アングルの端に近づきすぎると反りが発生する可能性があるため、端から適切な間隔をあけて曲げることをお勧めします。また、熱間曲げが適切に制御されていない場合、機械的特性が変化する可能性があるため、S235JR では通常、熱間曲げよりも冷間曲げが優先されることに注意することが重要です。
質問: S235JR アングル鋼の性能を向上させるために、亜鉛メッキ以外にどのような表面処理を適用できますか?
回答: 亜鉛メッキ以外にも、いくつかの表面処理により S235JR 山形鋼の性能を向上させることができます。塗装は一般的なオプションであり、プライマーとトップコートが腐食に対する保護バリアを提供します。エポキシベースの塗料は、過酷な環境に特に効果的です。粉体塗装は、熱で硬化する乾燥粉体を塗布するもう 1 つの方法で、欠けや色褪せに強い耐久性のある均一な仕上げを形成します。亜鉛めっきは、亜鉛の薄層を電気化学的に塗布するプロセスで、亜鉛めっきと同様の耐食性を備えていますが、コーティングが薄いため、それほど過酷ではない環境に適しています。リン酸塩処理によりリン酸塩化成皮膜が形成され、塗料の密着性が向上し、軽度の耐食性が得られます。さらに、不動態化を使用して表面から遊離鉄を除去し、錆形成のリスクを軽減できます。各処理には独自の利点があり、選択は特定の用途と環境条件によって異なります。
質問: S235JR 山形鋼の厚さは、製造プロセスと最終性能にどのような影響を与えますか?
回答: S235JR 山形鋼の厚さは、製造プロセスと最終性能の両方に大きな影響を与えます。セクションが厚いと、変形に対する抵抗が大きくなるため、曲げや切断の際により多くの力が必要になります。たとえば、厚い鋼をプラズマ切断する場合は、きれいな切断を実現するためにより高い出力設定が必要になる場合がありますが、厚い角度を曲げる場合は、より大きく強力なプレス ブレーキが必要になる場合があります。性能の面では、厚い S235JR 山形鋼は耐荷重能力が高く、大型構造フレームワークなどの頑丈な用途に適しています。ただし、肉厚の部分は適切な溶融を確保し、低温割れを避けるために予熱が必要になる場合があるため、溶接がより困難になる可能性があります。また、重量も重くなる傾向があり、輸送や設置のコストに影響を与える可能性があります。逆に、薄いアングルは製造が容易で、軽量で、軽負荷の用途ではコスト効率が高くなりますが、強度が低いため、高負荷のシナリオには適さない可能性があります。
質問: S235JR 山形鋼の製造中に発生する可能性のある一般的な欠陥はありますか? それらを防ぐにはどうすればよいですか?
回答: S235JR 山形鋼の製造中によく見られる欠陥には、溶接割れ、反り、表面の傷などがあります。溶接亀裂は、不十分な入熱や急冷などの不適切な溶接パラメータによって発生する可能性があります。これらを防ぐには、正しい溶接電流を使用し、接合部を適切に準備し、極度に寒い条件での溶接を避ける必要があります。反りは、切断や溶接時の加熱の不均一によって発生することがよくあります。これは、製造中にクランプ治具を使用して鋼材を所定の位置に保持し、均一に熱を加えることで防ぐことができます。耐食性を損なう可能性のある表面の傷は、通常、乱暴な取り扱いや研磨材との接触によって発生します。それらを防ぐには、保管中や取り扱い中に保護コーティングを使用し、非研磨材で部品を分離する必要があります。もう 1 つの欠陥は不完全な切断です。これは、鈍い工具や不適切な切断力が原因で発生する可能性があります。定期的な工具のメンテナンスと、鋼の厚さに応じた適切な切断方法を使用することで、これを回避できます。これらの要因に対処することで、ほとんどの製造上の欠陥を最小限に抑えることができます。


